たとえば料理でも、1人分を作る場合と、100人分を用意する場合では、同じ手順では作りません。
1人分なら、その都度材料を切り、鍋やフライパンを使って仕上げれば十分です。
しかし100人分となれば、材料をまとめて下ごしらえしたり、調理の順番を決めたり、同じ作業を繰り返しやすいように準備したりします。
機械加工もこれに近く、1個を作るのに向いたやり方と、100個、200個を安定して作るのに向いたやり方は異なります。
機械加工を依頼するとき、材質や形状と同じくらい重要なのが「数量」です。
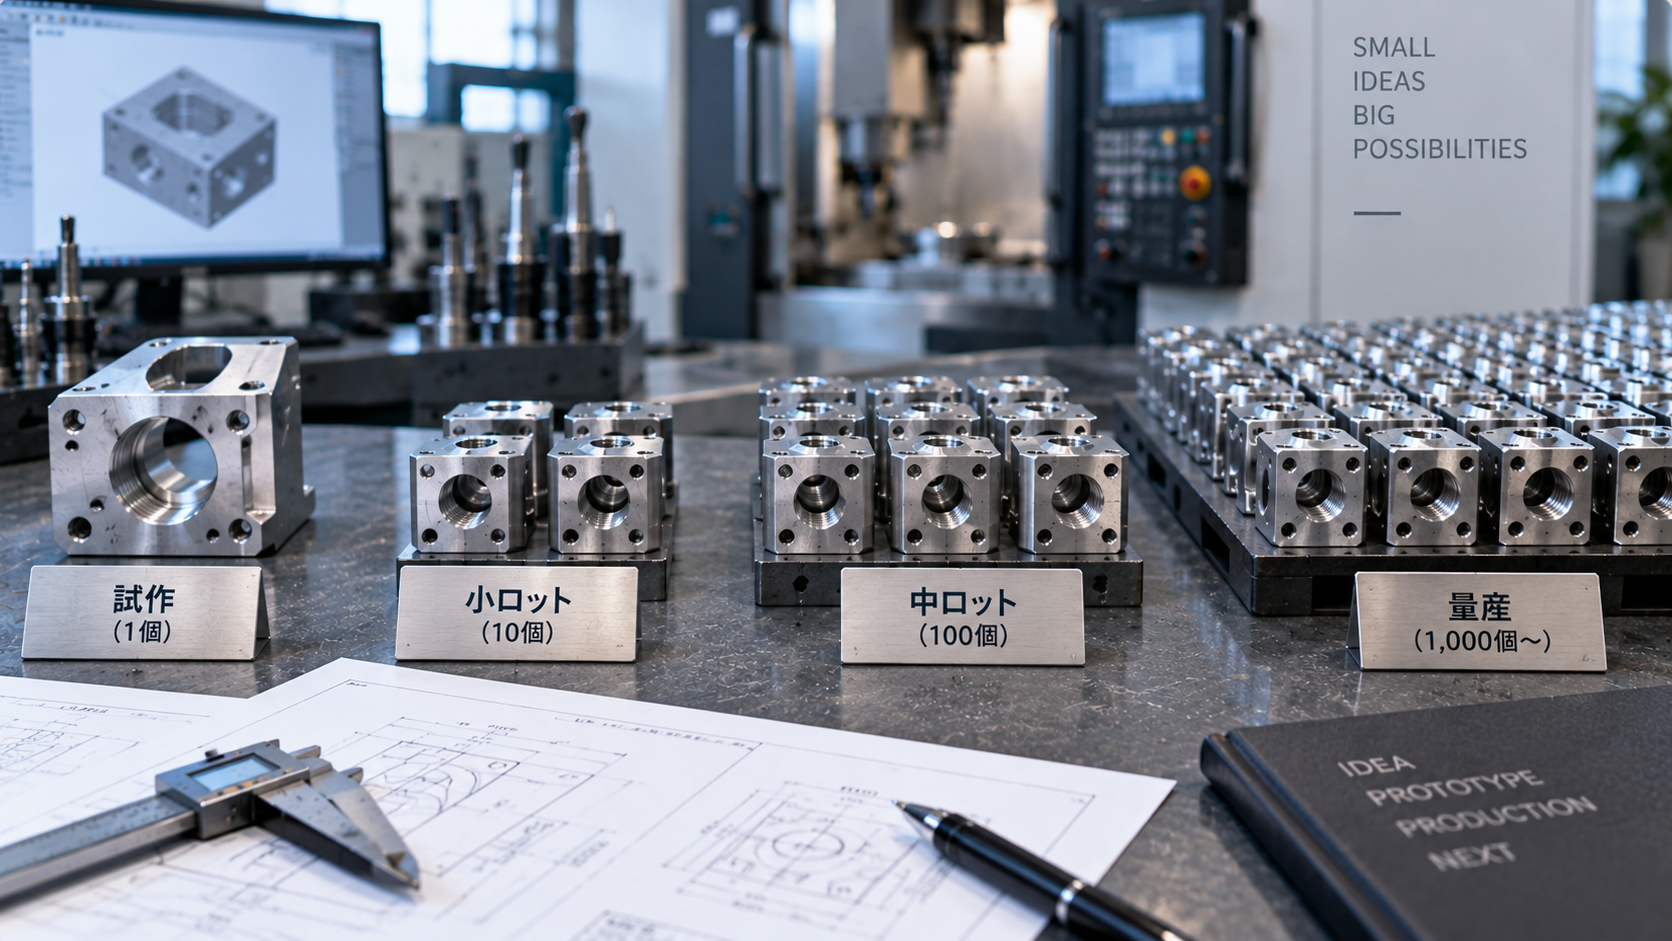
1個だけの試作品を作る場合と、100個、200個と同じ部品を作る場合では、適した加工方法や工程の組み方が変わります。
そのため加工業者にも、
「試作・小ロットが得意」
「数十個から数百個程度を得意としている」
「大量生産を前提とした設備構成」
といった違いがあります。
だからこそ、加工先を選ぶときは、材質や加工精度だけでなく、その数量を普段どのような工程で作っている会社なのかも確認しておくことが大切です。
城山精機では、アルミ・鉄を中心とした精密加工を行っており、なかでも100〜200個前後の中ロット加工を得意としています。
1個と100個では、同じ作り方にならない
たとえば試作品を1個だけ加工する場合。
専用治具を新たに作るよりも、既存の工具や固定方法を使い、一品ずつ加工した方が合理的なことがあります。
一方、同じ部品を100個作る場合は、毎回同じ段取りや芯出しを繰り返していては、加工時間もコストも増えてしまいます。
そこで、
- 専用治具を用意する
- 複数の加工工程をまとめる
- 工具交換やワークの持ち替えを減らす
- 測定方法を決める
- 材料手配をまとめる
といったように、繰り返し加工することを前提として工程を組み立てます。
城山精機でも、100〜200個程度の加工では、形状や精度に応じて専用治具を製作したり、複合加工機を活用して工程を集約したりすることで、段取りの回数を減らし、安定して加工できる方法を検討しています。
数量が変われば、「一番効率のよい作り方」も変わるということです。
試作では柔軟さ、中ロットでは再現性も必要になる
試作や一点物の加工では、柔軟な対応力が重要です。
「まず1個だけ作りたい」
「加工後に形状を確認したい」
「設計変更の可能性がある」
といった依頼では、その都度状況を見ながら加工方法を決めていく必要があります。
城山精機でも、一点物や試作品、複雑な形状の加工について相談を受け付けています。
ただし、城山精機が特に得意としているのは、そこから数量が増えた100〜200個前後の中ロット加工です。
試作で確認した加工内容をそのまま一品ずつ繰り返すのではなく、数量に合わせて治具や工程を見直し、より安定して繰り返せる加工方法へ組み替えていきます。
100〜200個前後の加工で
お困りですか?
アルミ・鉄の精密加工を中心に、治具や工程集約を含めて加工方法を検討します。
図面がある場合は、数量・材質とあわせてお送りください。
「この形状は加工できる?」
「100個作る場合、どんな工程になる?」
「今の加工方法を見直せないか?」
図面と数量が分かれば、加工方法を検討しやすくなります。
こんな加工、ご相談いただけます
- アルミ・鉄の精密加工
- 100〜200個前後の中ロット
- 複数工程をまとめたい
- 変形物・異形物の加工
- 専用治具が必要な部品
100〜200個を効率よく作るには「段取りを減らす」
中ロット加工では、一つひとつの加工時間だけでなく、段取りにかかる時間も大きく影響します。
たとえば、
- 一工程目を加工する
- ワークを取り外す
- 別の機械に移す
- 再び位置を合わせる
- 二工程目を加工する
という流れを100回、200回と繰り返せば、そのたびに時間がかかり、位置ずれなどのリスクも増えます。
そこで城山精機では、複合加工機を活用し、できるだけ一度の取り付けで複数の加工を行う「工程集約」に取り組んでいます。
旋削と切削を一台で行ったり、多方向からの加工を一度の段取りで行ったりすることで、ワークの持ち替えを減らせる場合があります。
段取りが減れば、加工時間の短縮だけでなく、加工位置の再現性や品質の安定にもつながります。
100〜200個程度という数量は、大量生産用の専用設備を用意するほどではない一方、一品ずつ加工していては効率が悪くなりやすい数量です。
そのため、必要な部分だけ治具を作り、複合加工や工程集約を組み合わせることが重要になります。
変形物・異形物では、治具の工夫が加工を左右する
加工する部品が、必ずしも四角や丸とは限りません。
鋳物や溶接品、すでに別工程で加工された部品など、形状が不規則なワークでは、そのままでは加工機に安定して固定できないことがあります。
こうした変形物・異形物の加工では、加工そのものだけでなく、「どう固定するか」も重要な工程の一つです。
城山精機では、加工する部品の形状に合わせて治具を検討し、安定して位置決めできる状態をつくったうえで加工を行います。
一度治具を作れば、100個、200個と繰り返し加工する際にも、同じ位置にワークをセットしやすくなります。
特に中ロット加工では、こうした治具の工夫が、作業時間や加工精度の安定につながります。
中ロットでは「同じ品質を繰り返す」ことが重要
数量が増えると、一品を加工できることだけでは十分ではありません。同じ品質を、同じ工程で、最後まで安定して作れることが重要になります。
たとえば100個を加工する場合、1個目だけ精度が出ていても意味がありません。
工具は少しずつ摩耗し、材料にもわずかな個体差があります。
そのため途中で寸法を確認したり、必要に応じて補正を行ったりしながら、加工を続けていきます。
加工設備だけでなく、
- 工程の組み方
- 工具管理
- 測定・検査方法
- 材料手配
- 後工程との連携
まで含めて考えることが、中ロット加工では重要です。
中ロットは、小ロットと大量生産の中間ではない
数十個から数百個程度の中ロットは、単純に「試作より多く、大量生産より少ない」というだけではありません。
数量が少なすぎて、大掛かりな専用設備を用意するほどではない。
一方で、一品ずつ段取りを変えながら加工していてはコストが合わない。
だからこそ、
- 必要な部分だけ専用治具を作る
- 複数工程を一つの設備にまとめる
- 持ち替えや芯出しを減らす
- 繰り返し加工しやすい工程を組む
といった、中ロットならではの工夫が必要になります。
城山精機では、こうした方法を組み合わせながら、特に100〜200個前後のアルミ・鉄部品を効率よく加工することを得意としています。
「単価」だけでロットを考えない
一般的には、数量が増えるほど一個あたりの価格は下がりやすくなります。
しかし、「100個なら必ず10個より安い」と単純に決まるわけではありません。
材料の取り方、加工時間、治具の有無、必要な精度、検査内容などによってコスト構造は変わります。
場合によっては、100個を一度に作るために治具を用意した方が、トータルでは効率がよくなることもあります。逆に、必要以上に多く発注して単価を下げても、長期間在庫として保管するのであれば、全体として得にならないこともあります。
そのため、
- 必要数量
- 発注頻度
- 今後の需要
- 保管コスト
まで含めて、適したロットを考えることが大切です。
加工業者へ「今回の数量」と「今後の数量」を伝える
見積もりを依頼するときは、今回必要な数量だけでなく、今後の予定も伝えておくと、加工方法を検討しやすくなります。
たとえば、
「今回は試作で2個。問題なければ次回100個」
「一度に150個程度を定期的に発注する予定」
「最初は10個だが、その後100〜200個になる可能性がある」
といった情報です。
加工側では、その情報をもとに、今回だけを考えた加工方法にするのか、今後の数量を見据えて治具や工程を検討するのかを判断できます。
城山精機でも、試作段階から相談を受けることは可能ですが、その先に100〜200個程度の生産が予定されている場合は、中ロット加工まで見据えて工程を検討することができます。
得意なロットは、加工業者選びの大切な条件
加工業者を選ぶときは、
「この材質は加工できますか」
「この形状は作れますか」
だけでなく、
「このくらいの数量を普段よく加工していますか」
と確認してみることをおすすめします。
同じ部品でも、1個を作るのが得意な会社と、100個を効率よく作るのが得意な会社では、設備の使い方や治具、工程の組み方が異なります。
城山精機では、アルミ・鉄を中心とした精密加工に加え、複合加工・工程集約、変形物・異形物の治具加工に対応しています。
特に、100〜200個前後の中ロット加工を得意としており、専用治具や複合加工機を活用しながら、数量に合った加工方法を組み立てています。
試作からその後の中ロット生産まで予定されている場合や、現在の加工方法では段取りが多くコストが合わないといった場合も、加工工程を含めて相談してみるとよいでしょう。
100〜200個前後の加工で
お困りですか?
アルミ・鉄の精密加工を中心に、治具や工程集約を含めて加工方法を検討します。
図面がある場合は、数量・材質とあわせてお送りください。
「この形状は加工できる?」
「100個作る場合、どんな工程になる?」
「今の加工方法を見直せないか?」
図面と数量が分かれば、加工方法を検討しやすくなります。
こんな加工、ご相談いただけます
- アルミ・鉄の精密加工
- 100〜200個前後の中ロット
- 複数工程をまとめたい
- 変形物・異形物の加工
- 専用治具が必要な部品