同じ工作機械を使い、同じ材料を、同じ加工プログラムで削れば、いつもまったく同じ部品ができあがるのでしょうか?
実際には、そう簡単ではありません。
機械加工では、工具の摩耗や加工時の熱、材料の状態などによって、仕上がり寸法にわずかな変化が生じることがあります。
特に、同じ部品を何十個、何百個と繰り返し製作する場合、最初の1個が図面どおりにできたからといって、その後も同じ精度で加工できるとは限りません。
そこで重要になるのが、加工途中での寸法確認と、製品に合わせた検査方法です。
今回は、機械加工における品質管理の考え方と、城山精機で実際に行っている測定・検査の工夫をご紹介します。
高精度な工作機械だけでは、品質は安定しない
近年の工作機械は高性能になり、複雑な形状や精度の高い部品も加工できるようになっています。しかし、高性能な機械を使えば、必ず同じ寸法の部品ができるというわけではありません。
加工中には、さまざまな要因が仕上がりに影響します。
- 工具の摩耗: 加工を繰り返すうちに刃先が摩耗し、寸法が変化する
- 加工熱: 切削時の熱によって工具や材料が膨張する
- 材料の状態: 材料の個体差や内部応力などが加工後の形状に影響する
- 固定方法: 部品の固定状態によって、わずかな変形やズレが生じる
- 加工条件: 切削速度や送り速度などによって仕上がりが変わる
こうした変化を完全になくすことは困難です。
だからこそ、加工した部品を適切に測定し、必要に応じて加工条件や工具の補正値などを調整することが大切になります。
品質を安定させるには、正確に削る技術と、正しく測って確認する仕組みの両方が必要なのです。
測定器は、確認する寸法に応じて使い分ける
部品の検査というと、大掛かりな測定設備をイメージするかもしれません。しかし、実際の加工現場では、測定する場所や必要な精度に応じて、さまざまな測定器を使い分けています。
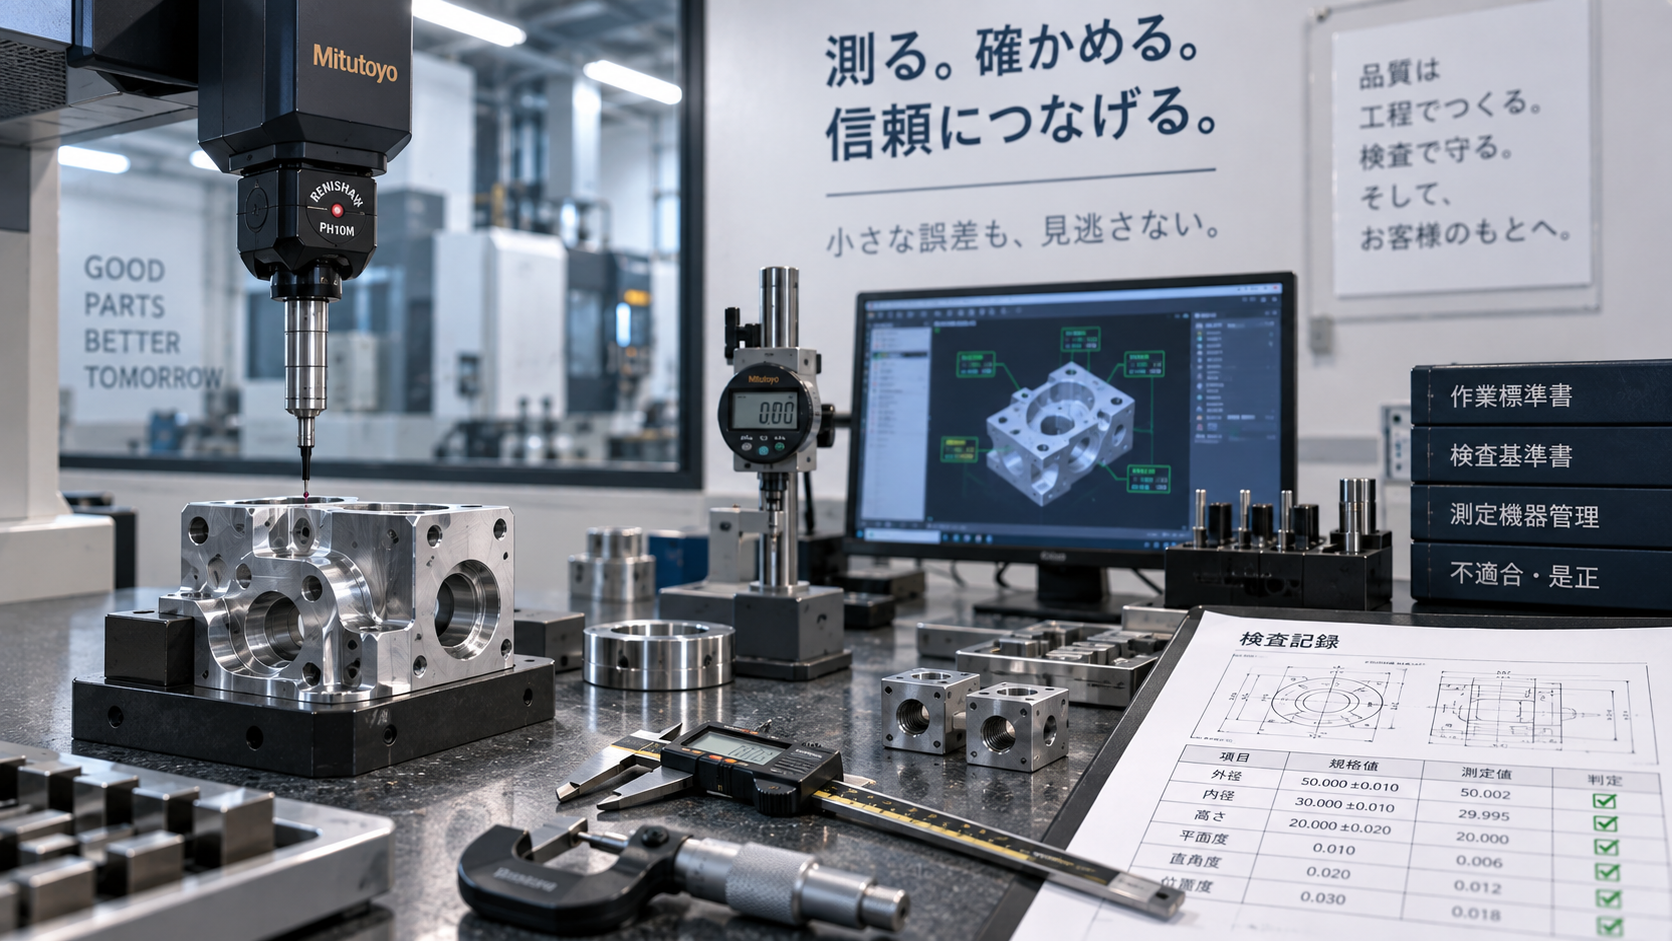
城山精機では、ミツトヨ製を中心とした測定器を使用しています。
代表的なものをご紹介しましょう。
- ノギス: 外側・内側の寸法や段差、深さなどを測定する
- マイクロメータ: 外径や厚みなどを、より細かい単位で測定する
- ハイトゲージ: 定盤などを基準に、高さや段差を測定する
- デプスゲージ: 穴や溝、段差などの深さを測定する
- 三点式内側マイクロメータ: 穴の内径を精密に測定する
たとえば、部品の外径を確認する場合と、深い穴の内径を確認する場合とでは、適した測定器が異なります。また、測定器ごとに測定範囲や精度が異なるため、図面で求められる公差も考慮しなければなりません。
重要なのは、高価な測定設備を使うこと自体ではなく、測定したい箇所に対して、適切な測定方法を選ぶことです。
100〜200個前後の加工で
お困りですか?
アルミ・鉄の精密加工を中心に、治具や工程集約を含めて加工方法を検討します。
図面がある場合は、数量・材質とあわせてお送りください。
「この形状は加工できる?」
「100個作る場合、どんな工程になる?」
「今の加工方法を見直せないか?」
図面と数量が分かれば、加工方法を検討しやすくなります。
こんな加工、ご相談いただけます
- アルミ・鉄の精密加工
- 100〜200個前後の中ロット
- 複数工程をまとめたい
- 変形物・異形物の加工
- 専用治具が必要な部品
完成後だけでなく、加工途中にも寸法を確認する
品質管理では、完成した部品を検査することはもちろん大切ですが、それだけでは十分とはいえません。
たとえば、同じ部品を100個加工する場合。
最初の1個が指定寸法に収まっていても、加工を続けるうちに工具が摩耗し、徐々に寸法が変化することがあります。
もし最後まで確認せずに加工を進めてしまうと、途中から製作した部品が許容範囲を外れていた、という事態にもなりかねません。
城山精機では、初品の確認だけでなく、加工内容や要求精度に応じて、加工途中でも必要な箇所の寸法を測定しています。その結果を見ながら、工具の摩耗などによる寸法変化を把握し、必要に応じて調整しながら加工を進める方法です。
こうした途中確認には、主に二つの意味があります。
一つは、寸法の変化に早めに気づき、不良品の発生を抑えること。
もう一つは、加工状態を確認しながら、安定した品質で製作を続けることです。
検査を最後にまとめて行うだけでなく、加工工程の中に組み込むことで、材料や加工時間の無駄を減らすことにもつながります。
専用の検査治具を作るという選択肢
部品の検査方法は、市販の測定器を使うことだけではありません。
同じ形状の部品を繰り返し検査する場合には、対象部品に合わせた専用の検査治具を用意することもあります。
その一つが、「通り・止まり」の考え方を利用した検査治具です。
たとえば、穴の寸法が指定された公差内に収まっているかを確認する場合、許容される最小寸法と最大寸法を基準に、通る側と止まる側を使い分ける方法があります。
適切に設計された治具を使えば、検査のたびに細かな数値を読み取らなくても、寸法が許容範囲に入っているかを判断できます。
もちろん、こうした治具は用途に応じた精度や管理が必要であり、すべての測定を置き換えられるものではありません。
しかし、同じ箇所を繰り返し検査する場合には、作業効率の向上が期待できます。
城山精機では、既製の検査ゲージを購入するとコストが高くなる場合などに、対象部品に合わせた「通り・止まり」の検査治具を自社で製作し、検査に使用することもあります。特に中ロット加工では、こうした工夫によって検査作業の効率化と、合否判定の安定化につなげています。
単に設備を導入するだけでなく、加工する部品に合わせて検査方法を考えることも、品質管理の一つの方法です。
設計段階から「どう測るか」を考えておく
部品を設計する際には、どのように加工するかだけでなく、完成した部品をどう測定するかも重要なポイントです。
たとえば、奥まった位置にある穴や、測定器を当てにくい形状では、加工自体はできても、指定された寸法を確認することが難しい場合があります。また、非常に厳しい公差が指定されている場合には、それに対応した測定方法や環境が必要になることもあるでしょう。
設計段階では、次のような点も確認しておくと安心です。
- 指定した公差は、部品の機能上本当に必要か
- 完成した状態で測定器を当てられる形状か
- 測定の基準となる面や位置は明確か
- 継続加工する場合、無理なく繰り返し検査できるか
必要な精度を確保することと、検査しやすい形状にすることは、必ずしも相反するものではありません。
設計者と加工会社が事前に相談することで、機能を維持しながら、加工や検査を行いやすい方法が見つかる場合もあります。
医療・光学分野での加工経験を、安定した品質づくりに
城山精機では、医療産業や光学産業向けの部品加工実績があり、整形インプラントや人工骨、光学関連部品などの加工にも携わってきました。また、アルミの仕上げ加工では工業用ダイヤモンド工具を使用し、美しい仕上がりと安定した品質を追求しています。
こうした精度や仕上がりが求められる加工では、一度だけ図面どおりの部品を製作することに加え、同じ品質を継続して維持することが重要です。
そのためには、加工設備の性能だけに頼るのではなく、工具の状態を確認し、加工途中で寸法を測定し、必要に応じて加工方法や検査方法を見直していくことが欠かせません。
城山精機では、加工内容に応じた測定器の使い分けや、専用検査治具の自社製作などを通じて、品質の安定に取り組んでいます。
何を、どのように測り、どの段階で確認するのか。こうした一つひとつの工夫が、安定した品質を支えています。
アルミ・鉄を中心とした精密切削加工について、精度や検査方法、継続加工時の品質管理などで気になる点があれば、図面や3Dデータをもとにご相談ください。
100〜200個前後の加工で
お困りですか?
アルミ・鉄の精密加工を中心に、治具や工程集約を含めて加工方法を検討します。
図面がある場合は、数量・材質とあわせてお送りください。
「この形状は加工できる?」
「100個作る場合、どんな工程になる?」
「今の加工方法を見直せないか?」
図面と数量が分かれば、加工方法を検討しやすくなります。
こんな加工、ご相談いただけます
- アルミ・鉄の精密加工
- 100〜200個前後の中ロット
- 複数工程をまとめたい
- 変形物・異形物の加工
- 専用治具が必要な部品