たとえば、家具を組み立てるとき。
部品の形が少し違うだけで、工具が入らなかったり、ネジを締めにくくなったりすることがあります。完成した状態では何の問題もなくても、組み立てる途中の作業が難しくなるわけです。
機械加工でも、これに似たことが起こります。
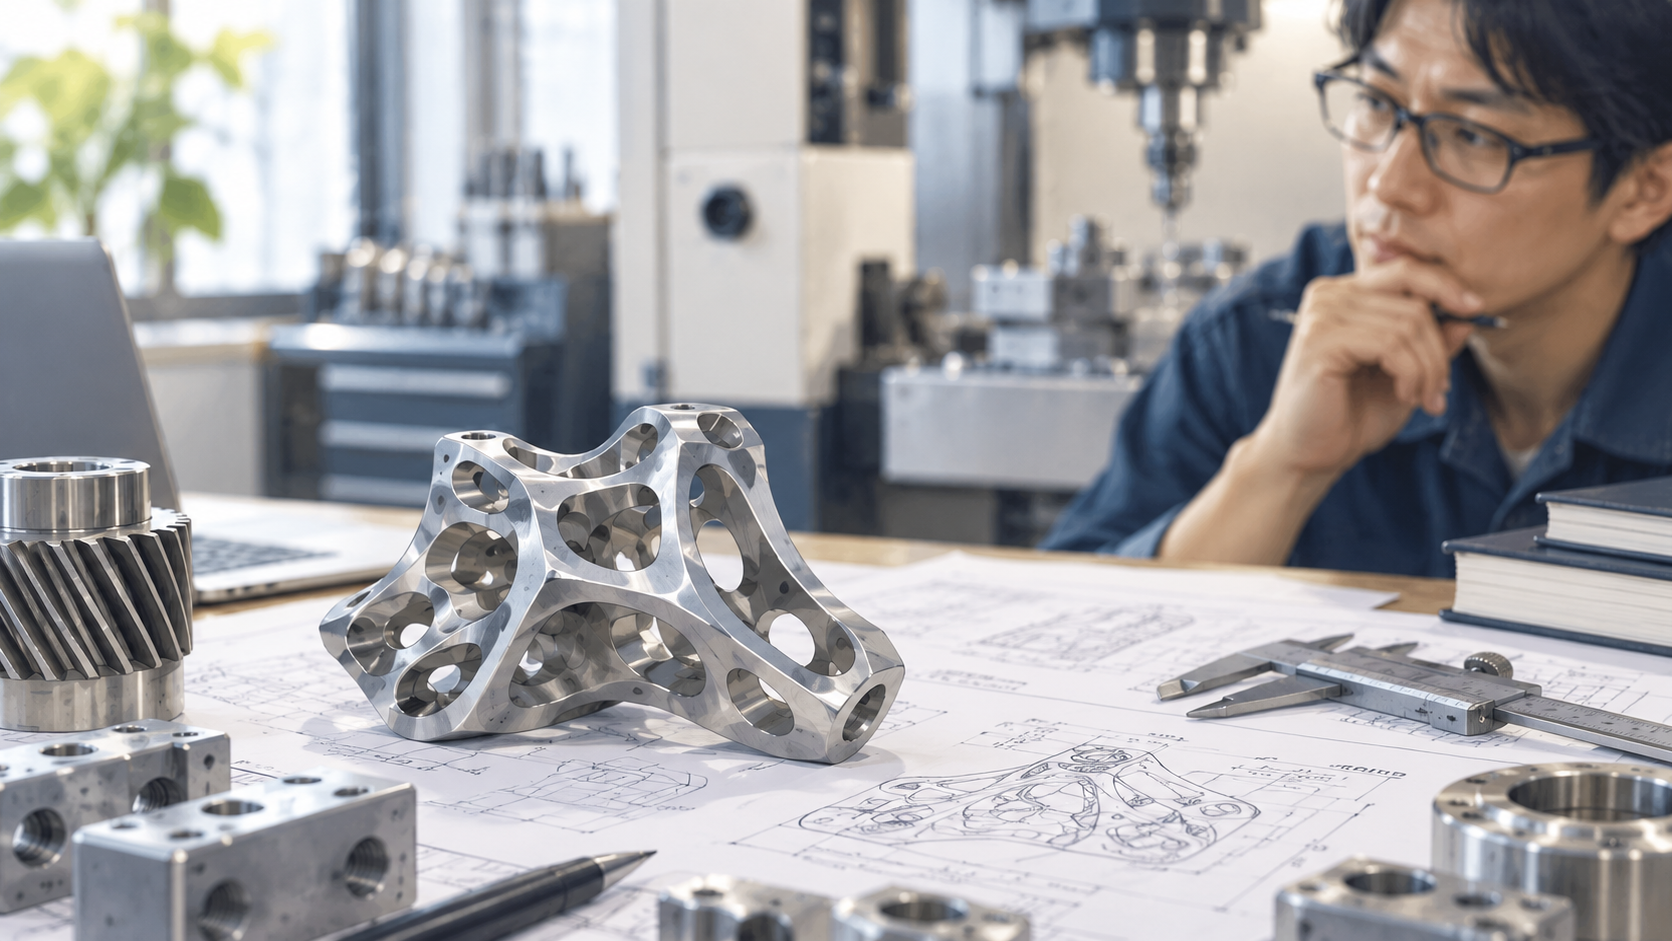
製品として必要な形状であっても、工具が届きにくい場所があったり、加工中に部品を固定しにくかったりすると、製作の難易度が上がります。場合によっては、加工会社から「この形状では加工が難しい」と言われることもあるでしょう。
しかし、必ずしも製品の形状を大きく変える必要があるとは限りません。設計の一部や加工方法を見直すことで、加工しやすくなったり、品質の安定やコストダウンにつながったりする場合があります。
今回は、機械加工の現場から見た「加工しにくい形状」と、設計段階で検討しておきたいポイントをご紹介します。
「加工しにくい」には、いくつか理由があります
ひと口に加工が難しいといっても、その原因はさまざまです。
たとえば、
- 工具が加工したい場所まで届かない
- 部品を安定して固定できない
- 加工中の力によって部品が変形しやすい
- 指定された寸法精度を維持しにくい
- 加工の向きを何度も変える必要がある
- 工程が複雑になり、加工コストが高くなる
といった理由が考えられます。
また、同じ図面であっても、加工会社が保有している設備や得意な加工方法によって、難易度の判断が変わることがあります。
大切なのは、単に「加工できるか、できないか」だけで判断するのではなく、どの部分が、なぜ加工しにくいのかを把握することです。
原因が分かれば、設計変更が必要なのか、加工方法の工夫で対応できるのかを検討しやすくなります。一口に加工不可といっても、理由はさまざまです。
工具が入らない形状になっていないか?
切削加工では、刃物を使って材料を削っていきます。
そのため、図面上では問題のない形状でも、実際には工具が入らない、あるいは工具を動かすための空間が足りないことがあります。
代表的なのが、深くて狭いポケット形状や、内側の角が鋭くなっている形状です。
たとえば、一般的なエンドミルは円筒形の工具なので、内側の角を完全な直角に削ることはできません。角の部分には、使用する工具に応じたR(丸み)が残ります。このRが極端に小さく指定されている場合、細い工具や追加の加工工程が必要になることがあります。
また、深い場所を細長い工具で加工すると、工具がたわんだり振動したりして、加工精度や仕上がりに影響する場合もあります。
- 設計上、その形状が本当に必要なのか?
- 角に少し大きなRを設けられないか?
- ポケットの深さや幅を調整できないか?
こうした検討によって、使用できる工具の選択肢が広がり、加工時間の短縮や品質の安定につながることがあります。
部品を「どう固定するか」も重要なポイント
機械加工では、材料を削ることだけでなく、加工中に部品をしっかり固定することも重要です。
丸い材料や四角い材料であれば、比較的固定方法を考えやすい一方、形状が複雑になるほど、安定して固定するための工夫が求められます。
特に注意したいのが、薄肉形状や不規則な形状です。
固定する力が強すぎると部品が変形し、弱すぎると加工中に動いてしまうことも。
こうした場合には、専用の治具を製作したり、加工する順番を変更したりすることで、安定した加工を目指します。
城山精機でも、部品の形状や加工内容に応じて治具を検討し、必要に応じて製作。同じ部品を繰り返し加工する際には、毎回同じ位置に固定しやすくすることで、段取り時間の短縮や品質の安定につなげています。
設計段階でも、加工時にどの面を基準に固定するのか、どこをつかめるのかを意識しておくと、加工方法の選択肢が広がるでしょう。
100〜200個前後の加工で
お困りですか?
アルミ・鉄の精密加工を中心に、治具や工程集約を含めて加工方法を検討します。
図面がある場合は、数量・材質とあわせてお送りください。
「この形状は加工できる?」
「100個作る場合、どんな工程になる?」
「今の加工方法を見直せないか?」
図面と数量が分かれば、加工方法を検討しやすくなります。
こんな加工、ご相談いただけます
- アルミ・鉄の精密加工
- 100〜200個前後の中ロット
- 複数工程をまとめたい
- 変形物・異形物の加工
- 専用治具が必要な部品
必要以上に厳しい精度を指定していないか?
寸法公差や幾何公差、表面粗さの指定も、加工の難易度に大きく影響します。
もちろん、部品の機能や組み立てに必要な精度は確保しなければなりません。
一方、特に厳しい精度を必要としない箇所まで高精度を指定すると、加工時間や測定の手間が増え、コストが高くなる場合があります。
たとえば、ほかの部品とはめ合わせる部分と、外観や形状を維持するための部分とでは、求められる精度が異なることがあります。
すべての箇所に同じような厳しい公差を指定するのではなく、機能上重要な部分を整理し、必要な箇所に適切な精度を設定することが大切です。
これは単なるコストダウンだけでなく、安定して同じ品質の部品を製作することにもつながります。
加工方法や工程の組み方で変わることもある
設計を変更するだけでなく、加工方法そのものを見直すという選択肢もあります。
たとえば、複数の方向から加工しなければならない部品では、加工のたびに材料を取り外し、向きを変えて固定し直す必要がある場合があります。
そのたびに段取り時間がかかり、位置合わせにも注意が必要です。
こうした部品では、加工内容によっては複合加工機を活用して工程を集約できることがあります。
城山精機でも、複合加工機を活用し、複数の加工工程をできるだけまとめることで、段取りの削減や加工品質の安定につなげています。
ただし、すべての部品で工程をまとめることが最適とは限りません。形状や数量、必要な精度などによって適した加工方法は異なります。
設計変更によって加工しやすくする方法と、加工工程を工夫する方法。その両方から検討することが重要です。
繰り返し加工する部品ほど、最初の検討が大切
試作品を1個製作する場合と、同じ部品を継続して製作する場合とでは、加工方法の考え方も変わります。
1個であれば多少手間のかかる加工方法でも対応できることがありますが、同じ工程を何十回、何百回と繰り返す場合には、その手間が加工時間やコストに大きく影響します。また、加工のたびに部品の固定方法や位置合わせが変わると、品質を安定させることも難しくなります。
そのため、継続して使用する部品では、設計段階から繰り返し加工しやすい形状や工程を考えておくことが大切です。
たとえば、
- 加工する方向をできるだけ整理する
- 安定して固定できる面を確保する
- 必要な精度と不要な精度を区別する
- 治具を使って繰り返し加工できる形状にする
といった工夫が考えられます。
こうした検討は、部品単体の加工コストだけでなく、継続生産時の品質管理や納期の安定にも関わってきます。
設計者と加工会社が相談することで見つかる方法も
加工しにくい形状を見直すとき、設計者だけで解決策を考える必要はありません。
製品の機能や使用条件を理解している設計者と、工具や設備、加工工程を理解している加工会社とでは、それぞれ異なる視点を持っています。
設計上、変更できない部分と、多少調整しても問題のない部分が分かれば、加工側から別の方法を提案できる場合があります。その際には、図面だけでなく、部品の用途や必要数量、今後の継続生産の予定なども共有しておくと、より適した加工方法を検討しやすくなります。
特に、設計が完全に確定する前であれば、小さな変更で加工上の問題を解消できることもあります。
加工しやすさは、品質とコストの両方につながる
加工しにくい形状だからといって、必ずしも製作を諦める必要はありません。
一方で、どんな形状でも無理に加工することが、最善とは限りません。
大切なのは、製品に必要な機能や性能を維持しながら、無理なく、安定して加工できる方法を探すことです。
そのためには、
- 加工しにくい原因を明らかにする
- 変更できる形状や精度を検討する
- 加工方法や工程の組み方を見直す
- 将来の製作数量や継続性も考慮する
といった視点が役立ちます。
城山精機では、アルミ・鉄を中心とした精密切削加工を行っており、治具の工夫や複合加工機による工程集約などを通じて、安定した加工方法を検討しています。
図面や3Dデータをもとに、加工方法の検討や継続加工についてご相談いただけます。
設計段階で加工上の懸念がある場合や、現在の加工方法を見直したい場合には、加工会社と情報を共有してみることも、解決への一つの方法です。
100〜200個前後の加工で
お困りですか?
アルミ・鉄の精密加工を中心に、治具や工程集約を含めて加工方法を検討します。
図面がある場合は、数量・材質とあわせてお送りください。
「この形状は加工できる?」
「100個作る場合、どんな工程になる?」
「今の加工方法を見直せないか?」
図面と数量が分かれば、加工方法を検討しやすくなります。
こんな加工、ご相談いただけます
- アルミ・鉄の精密加工
- 100〜200個前後の中ロット
- 複数工程をまとめたい
- 変形物・異形物の加工
- 専用治具が必要な部品