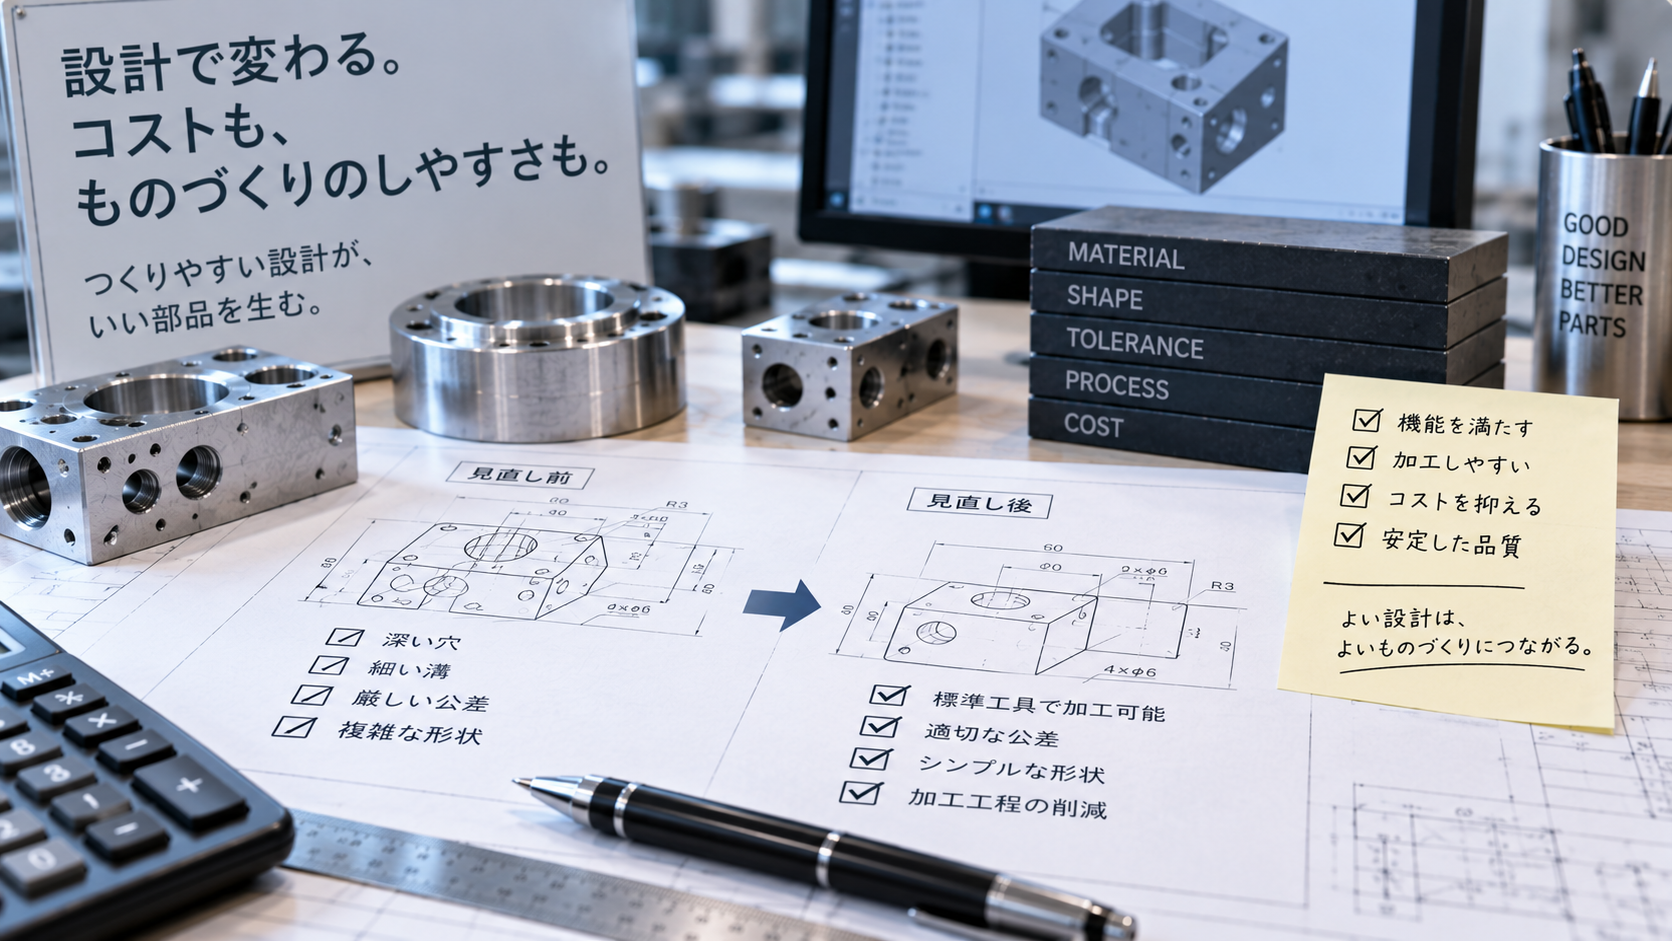
機械加工のコストは、材料費だけで決まるわけではありません。加工にかかる時間、段取り替えの回数、使用する工具、検査の手間、表面処理など、複数の要素が積み重なって見積金額になります。そのため、同じような機能を持つ部品でも、設計の仕方によって加工コストが大きく変わることがあります。
コストを下げるポイントは、品質を落とすことではなく、必要な機能を保ちながら、できるだけ加工しやすい形にすることです。
今回は、設計段階で見直せるポイントを、機械加工の現場から考えてみましょう。
100〜200個前後の加工で
お困りですか?
アルミ・鉄の精密加工を中心に、治具や工程集約を含めて加工方法を検討します。
図面がある場合は、数量・材質とあわせてお送りください。
「この形状は加工できる?」
「100個作る場合、どんな工程になる?」
「今の加工方法を見直せないか?」
図面と数量が分かれば、加工方法を検討しやすくなります。
こんな加工、ご相談いただけます
- アルミ・鉄の精密加工
- 100〜200個前後の中ロット
- 複数工程をまとめたい
- 変形物・異形物の加工
- 専用治具が必要な部品
加工方向を増やしすぎない
機械加工では、一度の段取りで加工できる範囲が広いほど、工程を効率化しやすくなります。表面だけでなく、裏面や側面にも加工が必要になると、部品の向きを変えて再び固定する「段取り替え」が必要になる場合があります。
段取りが増えるたびに、次のような作業が発生します。
- 部品の固定
- 位置合わせ
- 加工プログラムや工具の確認
- 切削加工
- 加工後の測定
こうした作業が増えるほど、加工時間やコストにも影響します。
設計段階で
「この側面加工は本当に必要か」
「同じ方向から加工できる形にまとめられないか」
と考えるだけでも、工程を減らせる可能性があります。
城山精機では、複合加工機を活用し、工程集約にも対応しています。ただし、すべての加工を一台にまとめることが最適とは限りません。部品の形状や製作数量などに応じて、適した加工方法を選ぶことが大切です。
深いポケットや細い溝は、加工時間に影響する
切削加工では、工具が加工したい場所に無理なく届くことが重要です。
たとえば、深くて狭いポケット形状では、長い工具を使用する必要が生じることがあります。
工具が長くなるほど、加工中にたわみや振動が発生しやすくなり、切削条件を調整しなければならない場合も。
また、細い溝や奥まった部分では、使用できる工具が限られ、加工時間が長くなることがあります。
設計上問題がなければ、
- ポケットを少し浅くできないか
- 溝の幅を広げられないか
- 工具が入りやすい形状に変更できないか
といった点を検討することが有効です。
もちろん、製品の機能上必要な形状は維持しなければなりません。
大切なのは、形状を単純にすること自体ではなく、必要な機能を保ちながら加工の負担を減らすことです。
小さすぎるRや薄肉形状にも注意する
加工コストを考えるうえでは、内側の角に指定するR(丸み)や、部品の肉厚にも目を向けたいところです。
一般的なエンドミルは円筒形の工具なので、ポケットなどの内側の角には、工具径に応じたRが残ります。
非常に小さなRを指定すると、細い工具で追加加工する必要が生じ、加工時間が増える場合があります。
また、薄肉形状では、加工中の力や部品を固定する力によって変形が起こりやすくなります。
そのため、加工条件を慎重に設定したり、固定方法を工夫したりする必要があるでしょう。
設計段階では、次のような点が検討できます。
- 内側のRを少し大きくできないか?
- 必要以上に薄い部分がないか?
- 加工時に安定して固定できる形状か?
わずかな形状変更でも、使用できる工具の選択肢が増えたり、加工を安定させたりすることにつながります。
材料を削りすぎる設計になっていないか
切削加工では、材料から不要な部分を削り取って部品をつくります。
そのため、完成品に対して素材が大きすぎると、次のような形でコストに影響することがあります。
- 材料費が増える
- 削り取る量が増える
- 加工時間が長くなる
- 工具の消耗が増える
たとえば、大きな角材から細い形状を削り出す場合、完成品よりも材料費や加工時間がかかる可能性があります。
一方、完成形状に近い材料を選べれば、削る量を減らせることも。
ただし、材料の入手性や価格、加工時の固定方法などによっては、必ずしも削る量が少ない方法が最も安いとは限りません。
設計時には完成形だけを見るのではなく、どのような形状・寸法の材料から加工するのかも意識しておくと、コストダウンのヒントが見つかります。
材質についても、必要な強度や重量、耐食性などを整理し、用途に合ったものを選ぶことが大切です。
城山精機では、アルミ・鉄を中心とした精密切削加工に取り組んでいます。
部品の一体化と分割、どちらが合理的か?
複数の部品を加工して組み立てる設計では、それぞれの部品について加工や検査、管理が必要になります。
場合によっては、複数の部品を一体化することで、次のような手間を減らせる可能性があります。
- 部品点数
- 組立工程
- 部品管理
- 組立時の位置合わせ
一方で、一体化した結果、加工する場所が奥まったり、複数方向からの加工が必要になったりすると、かえってコストが高くなることもあります。
逆に、複雑な一体形状を複数の部品に分けた方が、それぞれをシンプルな工程で加工できる場合もあるでしょう。
つまり、「一体化すれば安い」「分割すれば安い」という単純な話ではありません。
製品として必要な強度や精度、組立方法なども考慮しながら、どこまでを一つの部品として製作するのが合理的かを検討することが重要です。
繰り返し加工するなら、治具の活用も考える
同じ部品を継続して製作する場合には、加工そのものだけでなく、部品の固定や位置合わせにかかる時間も重要になります。たとえば、毎回部品の位置を細かく調整しなければならない加工方法では、数量が増えるほど段取りの手間も積み重なります。こうした場合、専用の治具を用意することで、同じ位置に部品を固定しやすくなることがあります。
治具の製作には初期費用がかかりますが、繰り返し加工することで、その費用を回収できる場合もあります。
また、固定方法が安定すれば、加工精度のばらつきを抑えることにもつながります。
城山精機でも、必要に応じて治具を製作し、加工効率や品質の安定に役立てています。
ただし、治具を製作すれば必ず安くなるわけではありません。
製作数量や継続期間、加工内容などを考慮し、初期費用と繰り返し加工時のメリットを比較することが大切です。
後工程まで含めて考える
加工後にアルマイトや塗装、溶接などが必要な場合には、それらも製造コストの一部になります。
たとえば、表面処理を行うために追加の準備が必要になったり、工程ごとに部品の輸送が発生したりすることがあります。
また、複数の会社に個別に依頼する場合には、打ち合わせや納期管理などの負担も増えるでしょう。
城山精機では、必要に応じて協力会社と連携し、表面処理・溶接・塗装などの後工程についても、窓口となって一元管理しています。こうした方法によって、発注者側の管理負担を軽減し、工程全体を把握しやすくすることができます。
ただし、窓口を一本化すれば必ず製造コストが下がるとは限りません。外注費や輸送費、日程調整なども含めて、全体で判断する必要があります。部品単体の加工価格だけでなく、完成品になるまでの総コストを見ることも大切な視点です。
設計段階で加工会社に相談する
機械加工のコストダウンで有効なのは、完成した図面を見せて値下げ交渉することだけではありません。
設計段階で、
「この形状は加工しやすいですか?」
「工程を減らせる部分はありますか?」
「継続して製作するなら、どこを見直すとよいですか?」
と、加工側に相談することも一つの方法です。
設計者には同じように見える二つの形状でも、加工する側から見ると、必要な工具や工程数が大きく異なる場合があります。また、加工会社が持っている設備や得意な加工方法によって、適した設計が変わることもあるでしょう。
城山精機では、これまでの加工経験や保有設備をもとに、必要に応じて加工方法の検討や提案を行っています。アルミ・鉄の精密切削加工を中心に、複合加工機による工程集約や治具の活用なども含めて、安定した加工方法を考えています。
機能や品質を削るのではなく、加工に必要のない手間を減らす。
それが、機械加工のコストを下げる設計の基本的な考え方です。
加工方法や工程の見直しについて気になる点があれば、図面や3Dデータをもとに相談してみてはいかがでしょうか。
100〜200個前後の加工で
お困りですか?
アルミ・鉄の精密加工を中心に、治具や工程集約を含めて加工方法を検討します。
図面がある場合は、数量・材質とあわせてお送りください。
「この形状は加工できる?」
「100個作る場合、どんな工程になる?」
「今の加工方法を見直せないか?」
図面と数量が分かれば、加工方法を検討しやすくなります。
こんな加工、ご相談いただけます
- アルミ・鉄の精密加工
- 100〜200個前後の中ロット
- 複数工程をまとめたい
- 変形物・異形物の加工
- 専用治具が必要な部品